Aktualności

Kontrola jakości miękkiej chłodnicy przed wysyłką

Kontrola przed wysyłką to ostatni moment, w którym problem kosztuje setki dolarów zamiast całego kontenera. Jest to także krok, którego większość kupujących nie określa – umówienie się na inspekcję, zaakceptowanie domyślnych ustawień zaproponowanych przez agencję i otrzymanie raportu, którego tak naprawdę nie są w stanie zinterpretować. W tym przewodniku opisano, jak faktycznie działa pobieranie próbek AQL, jak zdefiniować defekty w szczególności w przypadku miękkiej lodówki oraz kontrole specyficzne dla produktu, których całkowicie nie pominie ogólna kontrola towarów konsumpcyjnych. Sealock (YiFuLong Outdoor Gear Co., Ltd.) przeprowadza własną kontrolę wychodzącą i z zadowoleniem przyjmuje kontrolę strony trzeciej przy każdym zamówieniu.


Co to jest kontrola przed wysyłką

Mechanizm ma charakter statystyczny, a nie wyczerpujący: zamiast sprawdzać 100% produktów, z partii wybierana jest losowo z góry określona wielkość próbki, a liczba stwierdzonych w próbce defektów jest porównywana z limitami akceptacji określonymi w tabeli AQL. Obowiązującym standardem jest ISO 2859-1 (odpowiednik ANSI/ASQ Z1.4).

Przed podaniem jakichkolwiek liczb należy podkreślić jedną kwestię koncepcyjną: AQL to ograniczenie, a nie obietnica — pozytywny wynik kontroli nie oznacza, że ​​w Twojej przesyłce jest 2,5% wad; oznacza to, że w próbce odsetek defektów był równy lub niższy od limitu.

Trzy kategorie defektów — i dlaczego należy je zdefiniować

Każda wykryta wada jest dzielona na jedną z trzech grup, każda z własnym limitem akceptacji: wada krytyczna powoduje, że produkt jest niebezpieczny lub nienadający się do sprzedaży, a standardową praktyką jest zerowa tolerancja — jedna wada krytyczna nie zostaje wysłana; poważna wada oznacza, że ​​produkt nie sprzeda się lub wróci, a klient go odrzuci; Drobna wada to niedoskonałość kosmetyczna, którą klient prawdopodobnie zaakceptowałby.

Następnie pojawia się zdanie, które ma największe znaczenie w całym artykule: ;te wiadra nic nie znaczą, dopóki ktoś nie zdefiniuje ich dla Twojego konkretnego produktu. Inspektor, który nigdy nie miał styczności ze spawaną chłodnicą, nie będzie wiedział, czy nierówna linia spawu to kwestia kosmetyczna, czy też przyszła nieszczelność. Musisz im powiedzieć. Najlepsza praktyka jest jasna: definicje te należy udokumentować w pisemnej umowie dotyczącej jakości z dostawcą przed rozpoczęciem produkcji – nie należy ich omawiać, gdy przesyłka wróci z wadami.

Początkowa klasyfikacja defektów miękkiej chłodnicy.Dostosuj go do swojego produktu i uzgodnij to na piśmie zarówno z dostawcą, jak i inspektorem przed rozpoczęciem produkcji:
  • Krytyczny— wszelkie wycieki w ramach uzgodnionej próby wodnej; zła lub brakująca wyściółka dopuszczone do kontaktu z żywnością; brak oznaczenia kraju pochodzenia lub wymaganego oznakowania; odłączenie paska lub rączki pod obciążeniem; zanieczyszczenie wewnątrz komory żywnościowej.
  • Główny— linia spoiny cienka, przepalona, ​​nierówna lub z krótkim zakładem; zamek błyskawiczny nie jest szczelny lub nie działa płynnie; grubość izolacji poniżej specyfikacji; niewłaściwy rodzaj pianki; uszkodzony lub brakujący sprzęt; szwy wnikające w szczelną komorę; brak rygla paska lub jest on niekompletny; wymiary poza tolerancją; pojemność podana poniżej; zła kolorystyka niezgodna z zatwierdzoną normą; logo jest nieprawidłowe, źle umieszczone lub odklejające się.
  • Drobny— niewielkie zarysowania powierzchniowe, niemające wpływu na działanie; niewielka zmiana koloru w ramach uzgodnionej tolerancji; luźne końcówki nici na szwach zewnętrznych; drobne niedoskonałości druku opakowania.

Ustawianie liczb

Domyślna wartość branżowa i jej znaczenie: AQL 0/2,5/4,0 oznacza zero tolerowanych wad krytycznych, do 2,5% poważnych, do 4,0% drobnych, co jest odpowiednie dla większości ogólnych towarów konsumpcyjnych. Typowe zakresy to: 0,0–0,65% dla wad krytycznych, 1,0–2,5% dla poważnych i 2,5–4,0% dla mniejszych, przy czym AQL 2,5 jest najpopularniejszym standardem dla towarów ogólnego użytku konsumenckiego, AQL 1,0 dla kategorii wyższego ryzyka i AQL 4,0, w przypadku którego dopuszczalne są drobne wady kosmetyczne.

Poziom kontroli kontroluje wielkość próbki: ;Ogólny poziom II jest domyślny dla praktycznie wszystkich rutynowych kontroli produktów konsumenckich — jeśli nie masz konkretnego powodu, aby to zmienić, użyj poziomu II, podczas gdy ;Ogólny poziom I wykorzystuje mniejszą wielkość próbki, stosowaną, gdy kontrola jest kosztowna lub destrukcyjna (na przykład testowanie wodoodporności toreb). Ten nawias ma tu bezpośrednie zastosowanie: chłodnice do badania wody niszczą czas, jeśli nie produkt, zatem rozsądną strukturą jest Poziom II w przypadku ogólnej kontroli wykonania z oddzielną, mniejszą, określoną próbką do badania wody.

Sprawdzony przykład

;Dla partii 5000 na poziomie ogólnym II litera kodu L wskazuje wielkość próby wynoszącą 200 jednostek. W przypadku AQL 2.5 w przypadku poważnych wad liczba akceptacji wynosi 10, a liczba odrzucenia wynosi 11 – inspektor losowo wybiera 200 toreb, sprawdza każdą z nich i liczy główne wady; 10 lub mniej podań, 11 lub więcej niepowodzeń. Mniejsze zamówienie działa w ten sam sposób: ;w przypadku wysyłki 2000 sztuk litera kodu K podaje wielkość próbki 125, przyjąć, jeśli ≤7 poważnych wad, odrzucić, jeśli ≥8.

Nieporozumienie, które ma prawie każdy kupujący po raz pierwszy:;AQL 2,5 nie oznacza 2,5% wielkości próbki. Gdyby tak było, 2,5% z 200 oznaczałoby 5 dopuszczalnych defektów — ale faktyczna akceptowana liczba z tabeli wynosi 10. Liczby pochodzą ze statystycznych obliczeń prawdopodobieństwa zgodnie z normą ISO 2859-1, a nie z prostego mnożenia. Przeczytaj numery akceptacji/odrzucenia z tabeli; nie obliczaj ich samodzielnie.


Warto określić jeden szczegół pobierania próbek, ponieważ wpływa on na reprezentatywność wyniku: pobierać próbki przez pierwiastek kwadratowy z liczby kartonów plus jeden — na przykład 100 kartonów oznacza wybranie 11 kartonów — zamiast pobierać całą próbkę z kartonów ułożonych najbliżej drzwi.

Kontrole specyficzne dla chłodnicy pomijają kontrolę ogólną

W tym przypadku standardowa kontrola towarów konsumpcyjnych nie jest wystarczająca. Miękka chłodnica ma dwie niewidoczne cechy i jeden test niszczący, którego główny inspektor nie pomyśli o przeprowadzeniu, chyba że zostanie poinstruowany.

1. Badanie wody — jedyny dowód szczelności

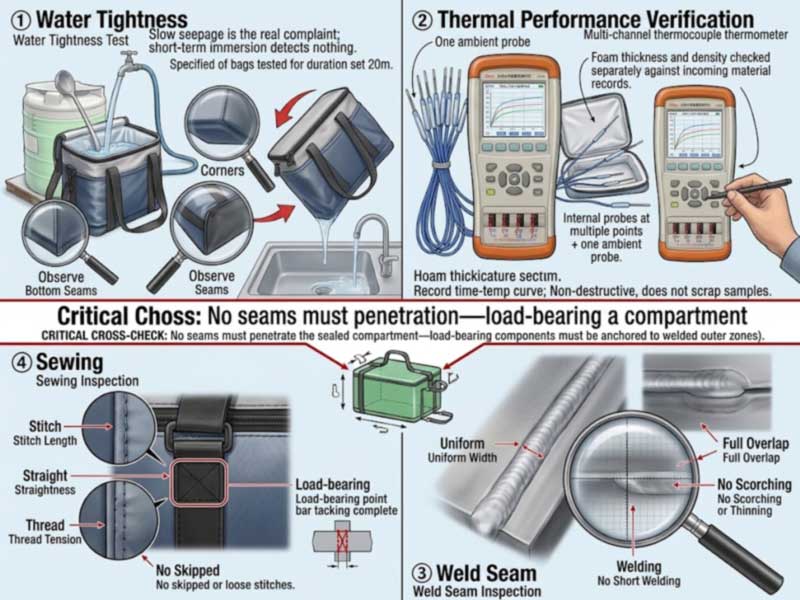
Określ to wyraźnie: określona liczba jednostek napełnionych wodą, zgrzanych, ułożonych na boku i odwróconych na określony czas, z zachowaniem szwu bazowego, narożników, końcówek zamków błyskawicznych i punktów mocowania paska. Czas trwania ma znaczenie, ponieważ powolne sączenie jest typowym wzorcem skarg w świecie rzeczywistym i trzydziestosekundowy wsad go nie ujawni. W skrócie inspekcji uzgodnij wielkość próbki, metodę i czas trwania.

2. Weryfikacja izolacji — zmierz wydajność, a nie grubość

Grubości i rodzaju pianki nie można ocenić na podstawie gotowej torby, a otwarcie zespołów tnących jest destrukcyjnym i marnotrawnym sposobem sprawdzenia. Lepszą metodą jest zmierzenie rzeczywistego działania izolacji za pomocą wielokanałowego testera temperatury z termoparą: sondy umieszczone wewnątrz torby i jedna rejestrująca otoczenie na zewnątrz rejestrują temperaturę w określonych odstępach czasu, tworząc krzywą, a nie opinię.

Właśnie do tego celu Sealock wykorzystuje wielokanałowy tester temperatury. Wiele kanałów sond umożliwia jednoczesne zarejestrowanie kilku punktów — na przykład górnych i dolnych pozycji wewnątrz komory oraz otoczenia — lub kilku jednostek testowanych równolegle, dzięki czemu wynik odzwierciedla partię, a nie jeden szczęśliwy worek. Ponieważ badanie ma charakter nieniszczący, przetestowane jednostki nie są odpisywane na straty, a weryfikuje właściwość, której faktycznie doświadcza klient: jak długo zawartość pozostaje zimna.

Jeżeli specyfikacja jest podana w milimetrach pianki, a nie w godzinach przetrzymywania, dokumentacja przychodzących materiałów pozostaje punktem odniesienia dla grubości i gęstości – dlatego też dokumentacja IQC powinna również wchodzić w zakres kontroli. W praktyce oba te elementy współpracują ze sobą: zapisy materiałowe potwierdzają, co weszło do środka, a badanie temperatury potwierdza jego działanie.

3. Przechowywane oświadczenia — przetestuj je w oparciu o zdefiniowany protokół

Jeśli na Twoim opakowaniu widnieją godziny pracy, liczba ta wymaga podstawy testowej. Zmienne muszą być ustalone, aby wynik miał jakiekolwiek znaczenie: temperaturę otoczenia, ilość i rodzaj lodu lub okładów z lodem, czy worek był wstępnie schłodzony, jak bardzo jest wypełniony oraz czy został otwarty podczas badania. Wartość przechowywania w stanie zimnym podana bez tych warunków nie jest pomiarem.

W praktyce pełny 48-godzinny cykl nie mieści się w oknie inspekcji przed wysyłką, dlatego przechowywanie w niskiej temperaturze jest zwykle weryfikowane na etapie pobierania próbek i utrzymywane w zapisach rutynowych testów fabrycznych, przy czym inspekcja przed wysyłką potwierdza, że ​​materiały i konstrukcja odpowiadają zatwierdzonej próbce, która została przetestowana. Uzgodnij ze swoim dostawcą, z jakiego protokołu pochodzi opublikowana liczba – i reklamuj tę liczbę, a nie bardziej zaokrągloną.

4. Obydwa sposoby budowy sprawdzane oddzielnie

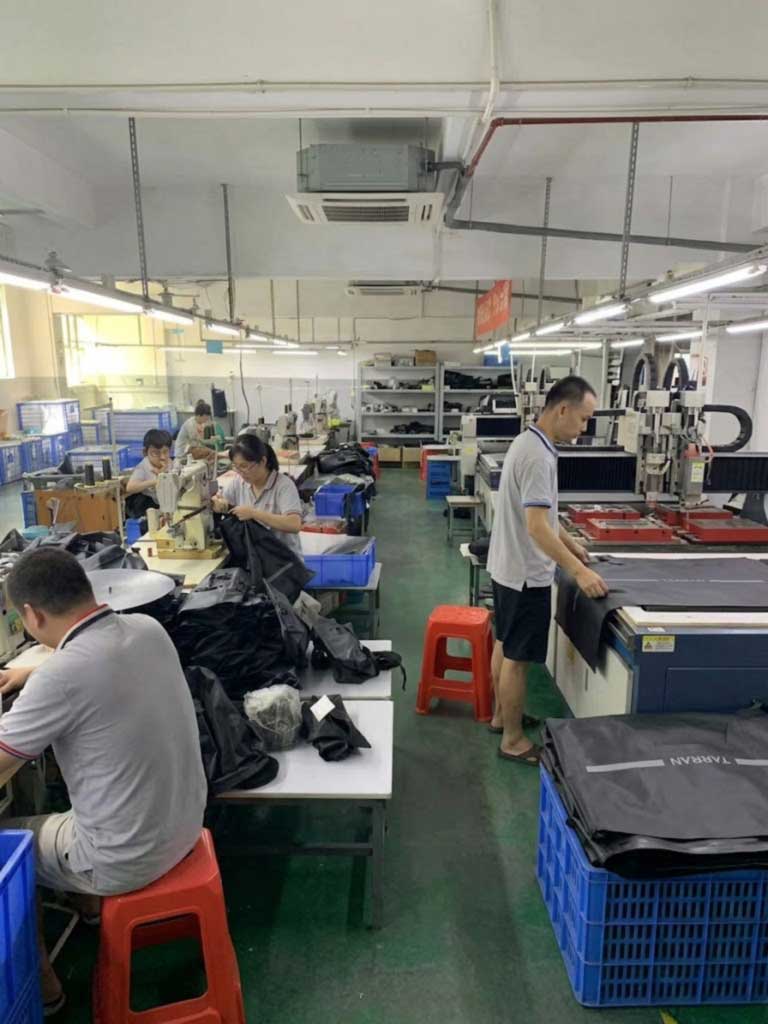
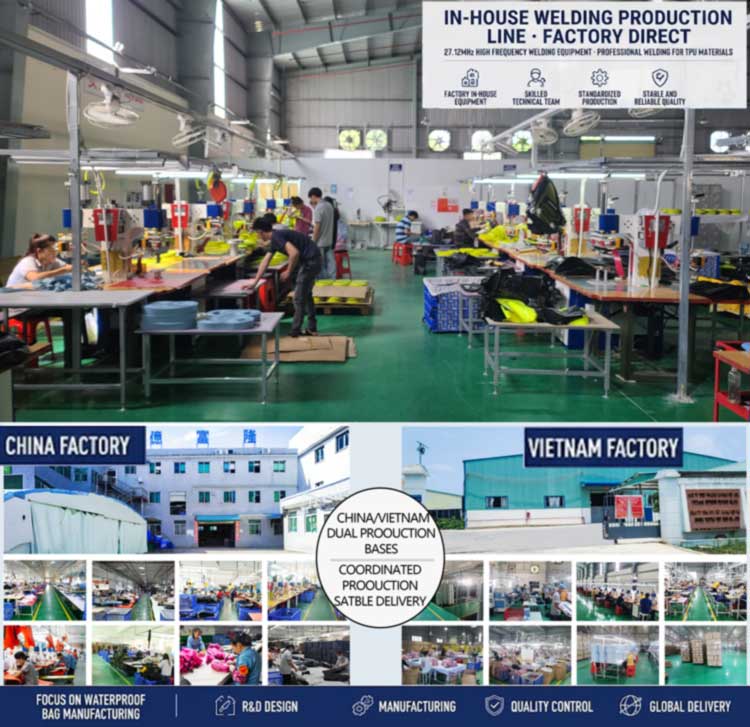
Oto punkt, w którym kupujący często się mylą. Miękka chłodnica często nie jest wyłącznie spawana — wiele wersji łączy w sobie konstrukcję spawaną o wysokiej częstotliwości w przypadku uszczelnionej komory z konwencjonalnym szyciem pasków, uprzęży, kieszeni zewnętrznych, taśm i wykończenia. Sealock obsługuje zarówno linie zgrzewające wysokiej częstotliwości, jak i dedykowane linie do szycia, w oddzielnych pomieszczeniach na tym samym piętrze tego samego budynku, a jego szyta konstrukcja jest podstawową funkcją, a nie późniejszą refleksją.

Konsekwencją inspekcji jest tospoiny i szwy wymagają odrębnych kryteriów. Kontrola spoin ma na celu sprawdzenie równej szerokości, pełnego zakładki, braku przypaleń lub przerzedzania oraz krótkich spoin. Kontrola ściegu sprawdza gęstość ściegu, prostotę, naprężenie nici, bezpieczne rygle w punktach obciążenia oraz brak luźnych lub pominiętych ściegów. Istnieje jedna przekrojowa kontrola specyficzna dla tego produktu:żadne szwy nie mogą przedostać się do zamkniętej komory— każde mocowanie nośne powinno być zakotwione w spawanych strefach zewnętrznych. Należy poinstruować inspektora, aby wyraźnie tego poszukał, ponieważ dziura po igle w osłonie zabezpieczającej jest wyciekiem, którego nie zrekompensuje żadne dobre zszycie w innym miejscu.

cooler-specific pre-shipment inspection scope covering water test, multi-channel temperature testing, weld inspection and stitch inspection

Pełny zakres kontroli

Obszar Co jest sprawdzane
Ilość i opakowanie Liczba sztuk w kartonie, całkowita ilość, wymiary i waga kartonu, oznaczenia kartonu, test upadku, jeśli określono
Zgodność z próbką złota Każda jednostka porównywana z zatwierdzoną próbką referencyjną
Wymiary i pojemność Wymiary zewnętrzne i wewnętrzne zgodne ze specyfikacją, z tolerancjami
Przybory Tkanina wierzchnia i powłoka, materiał podszewki zgodny ze specyfikacją; rodzaj i grubość pianki w odniesieniu do przychodzących zapisów materiałowych
Wydajność cieplna Rejestracja temperatury wielokanałowej termopary zgodnie z ustalonym protokołem, jeśli tak określono
Konstrukcja spawana Szerokość spoiny, zakład, równość, brak przepaleń, przerzedzeń i krótkich spoin
Szyta konstrukcja Gęstość ściegu, napięcie, prostość, rygle w punktach obciążenia, brak pominiętych lub luźnych ściegów
Integralność przechowywania Brak szwów w zamkniętej komorze; spawane strefy kotwiące dla elementów nośnych
Próba wody Zdefiniowana próbka napełniona, zamknięta, odwrócona na określony czas
Funkcjonować Zamki i zamknięcia cykliczne; obsługiwane klamry, D-ringi i regulatory; uprząż zamontowana i obciążona
Znakowanie i etykietowanie Metoda logo, rozmiar i położenie; tkane metki; oznaczenie pielęgnacji i pochodzenia; zeskanowany i dopasowany kod kreskowy
Kolor W porównaniu z zatwierdzoną normą w zakresie uzgodnionego źródła światła i tolerancji
Czystość Komora na żywność wolna od pozostałości, kurzu, zapachu i luźnych materiałów

Przeczytaj raport i podejmij decyzję

Raport powinien zawierać ustalenia wraz z dowodami, a nie tylko werdykt: zdjęcia każdej wady, obliczenia według kategorii w stosunku do liczby akceptacji/odrzucenia oraz zastosowany plan pobierania próbek. Ważne jest, czy pozwala działać.

Jeśli partia się nie powiedzie, dostępne są następujące opcje: przeróbka i ponowna kontrola, posortowanie i przyjęcie dobrych jednostek, wynegocjowanie rabatu lub odrzucenie. Decyzja powinna mieć charakter komercyjny i opierać się na tym, co faktycznie zawiodło — awaria partii z powodu luźnych wątków to inny problem niż awaria partii z powodu nieszczelności. To, co nigdy nie powinno się zdarzyć, to zwolnienie salda przed poznaniem wyniku, dlatego też kontrola przed wysyłką jest zwykle powiązana z kamieniem milowym płatności.

Zarezerwuj przegląd w odpowiednim momencie.Standardową praktyką jest sytuacja, gdy produkcja jest zasadniczo ukończona i zapakowana — zwykle ukończona w około 80% — tak aby inspektor widział reprezentatywne wyroby gotowe i przed datą wysyłki pozostał jeszcze czas na poprawki. Zbyt wczesna rezerwacja oznacza sprawdzenie niereprezentatywnej próbki; za późno oznacza brak czasu na naprawienie czegokolwiek.


Co dać inspektorowi

Praktyczne wskazówki są szczegółowe: podczas dokonywania rezerwacji należy przekazać inspektorowi poziomy AQL dla każdej kategorii usterek (na przykład: krytyczny 0, poważny 2,5, drugorzędny 4,0) oraz:

  1. Zatwierdzonepróbka złotalub wyraźne zdjęcia urządzenia i jego lokalizacji w fabryce.
  2. Twójlista klasyfikacji wad— najcenniejszy dokument, jaki możesz dostarczyć.
  3. Thespecyfikacja: wymiary z tolerancjami, materiały, grubość pianki, wkładka, zamknięcie, okucia.
  4. Theprotokół badania wody: wielkość próbki, metoda, czas trwania, co liczy się jako niepowodzenie.
  5. Grafika marki i opakowania, w tym wymagania dotyczące formatu kodu kreskowego i oznakowania pochodzenia.
  6. Thenorma kolorystycznai uzgodnioną tolerancję.
  7. Każdybadania niszczącechcesz, uzgodnione z góry.

Zdecyduj o tym przed rozpoczęciem produkcji, a nie wtedy, gdy inspektor stoi na podłodze. Jak ujął to jeden z przewodników, kluczem jest podjęcie decyzji przed rozpoczęciem produkcji, a nie po przybyciu inspektora do fabryki.

Jak Sealock radzi sobie z jakością wychodzącą

Możliwości konstrukcyjne Linie spawalnicze wysokiej częstotliwościIdedykowane linie szwalnicze – oddzielne pomieszczenia, to samo piętro; wiele kompilacji łączy oba procesy
Łańcuch inspekcji IQC materiałów przychodzących, IPQC in-line (w tym kontrola spoin na stanowisku spawalniczym), OQC na bramie wyjściowej
Próbowanie Próbkowanie AQL według zdefiniowanych kryteriów akceptacji
Odniesienie Podpisana próbka złota zachowana i wykorzystana do porównania w OQC
Testowanie wody Pełne testowanie wsadowe uszczelnionych konstrukcji w wodzie
Zestaw laboratoryjny Wielokanałowe badanie temperatury termopary pod kątem utrzymywania na zimno, cyklicznych obciążeń, rozciągania, przyczepności, mgły solnej, ścierania, trwałości kolorów i różnicy kolorów
Strona trzecia Inspekcja SGS lub QIMA mile widziana na linii wychodzącej
Certyfikaty ISO9001, BSCI, SMETA P4, GRS, HIGG, SCAN

Aby dowiedzieć się, jak przebiega łańcuch jakości na wcześniejszych etapach produkcji, zobJak produkowane są miękkie plecaki termoizolacyjneIProducent plecaków chłodzących spawanych RF. Aby ocenić samą fabrykę, a nie partię, zobLista kontrolna audytu fabryki miękkich lodówek dla importerów.

high-frequency welding line and sewing line in adjacent rooms, with many cooler builds combining both processes

Często zadawane pytania: Kontrola przed wysyłką miękkich chłodnic

P: Jakiego AQL powinienem użyć do toreb termoizolacyjnych?

Odp.: Ogólna niespłacalność towarów konsumpcyjnych na poziomie 0 krytycznych / 2,5 głównych / 4,0 mniejszych na II poziomie kontroli ogólnej jest rozsądną wartością bazową. Zwiększ wartość główną do 1,0–1,5, jeśli sprzedajesz wymagającym klientom detalicznym lub produkt wiąże się z większym ryzykiem. Pamiętaj, że poziomy AQL są ustalane oddzielnie dla każdej kategorii defektów, a defekty krytyczne mają zwykle zerową tolerancję.

P: Czy AQL 2,5 oznacza, że ​​2,5% mojej próbki może być wadliwe?

Odpowiedź: Nie – to najczęstsze nieporozumienie. Dla próbki 200 jednostek przy AQL 2,5 liczba akceptacji wynosi 10, a nie 5. Liczby akceptacji i odrzucenia pochodzą z tabel statystycznych w ISO 2859-1, a nie z mnożenia wielkości próbki przez procent. Zawsze czytaj je z tabeli.

P: Co uważa się za krytyczną wadę miękkiej chłodnicy?

Odp.: Typowo wyciek w ramach uzgodnionego testu wodnego, zła lub brakująca wyściółka przeznaczona do kontaktu z żywnością, brak oznaczenia pochodzenia lub wymaganej etykiety, odłączenie paska lub uchwytu pod obciążeniem lub zanieczyszczenie komory na żywność. Ale te definicje istnieją tylko wtedy, gdy je napiszesz — przed rozpoczęciem produkcji udokumentuj klasyfikację wad w umowie dotyczącej jakości z dostawcą.

P: Jak mogę sprawdzić uszczelkę podczas kontroli?

Odp.: W dokumencie inspekcji określ próbę wody: ile jednostek napełniono, jaką ilością wody, zapieczętowano, ułożono na boku i odwrócono na jak długo oraz które obszary inspektor musi obserwować – szew bazowy, rogi, końce zamków błyskawicznych i zaczepy pasków. Należy pamiętać, że powolne przesiąkanie jest typowym wzorcem awarii w świecie rzeczywistym, więc czas trwania ma znaczenie; krótki wsad niewiele dowodzi.

P: W jaki sposób sprawdzana jest izolacja, jeśli pianka jest uszczelniona wewnątrz?

Odp.: Mierząc wydajność, a nie rozcinając torby. Wielokanałowy tester temperatury termopary rejestruje temperaturę w kilku punktach wewnątrz torby oraz w otoczeniu przez określony czas, tworząc rzeczywistą krzywą utrzymywania na zimno — nieniszczącą, dzięki czemu żadne jednostki nie są odpisywane i weryfikuje rzeczywiste doświadczenia klienta. Grubość i gęstość pianki są potwierdzane na podstawie rejestrów materiałów przychodzących do fabryki, dlatego też należy je uwzględnić w zakresie kontroli.

P: Czy kontrola powinna obejmować zarówno szycie, jak i spawanie?

O: Tak. Wiele miękkich lodówek łączy spawaną konstrukcję uszczelnionej komory z szytą konstrukcją pasków, uprzęży, kieszeni i taśm, więc te dwie rzeczy wymagają odrębnych kryteriów — szerokość zgrzewu, zakładka i równość po jednej stronie; gęstość ściegu, napięcie i rygle w punktach obciążenia z drugiej strony. Dodaj jedną kontrolę przekrojową: żadne szwy nie powinny przedostać się do zamkniętej komory, ponieważ dziura po igle w osłonie zabezpieczającej spowoduje nieszczelność.

Planujesz inspekcję?Sealock (YiFuLong Outdoor Gear Co., Ltd.) przeprowadza wewnętrzne kontrole IQC, IPQC i OQC z pobieraniem próbek AQL, porównywaniem próbek złota i pełnymi testami zanurzenia w wodzie, zarówno na swoich liniach spawania i szycia wysokiej częstotliwości, jak i na liniach szwalniczych o wysokiej częstotliwości, a także z zadowoleniem przyjmuje kontrolę SGS lub QIMA w przypadku każdego zamówienia. Wyślij klasyfikację defektów i ustawienia AQL, a zespół dostosuje do nich swoje kryteria wychodzące.

E-mail:info@sealock.com.hk |  Telefon: +86-13632981825  | Przeglądaj gamę miękkich lodówek

Przytoczone tutaj standardy pobierania próbek, konwencje AQL i praktyki inspekcji odzwierciedlają publicznie dostępne źródła zapewniania jakości według stanu na połowę 2026 r.; rozmiary próbek i numery akceptacji/odrzucenia należy odczytać z aktualnych tabel ISO 2859-1 / ANSI-ASQ Z1.4 dla konkretnej wielkości partii i poziomu kontroli. Przed rozpoczęciem produkcji należy uzgodnić definicje defektów, ustawienia AQL i protokoły testów na piśmie z dostawcą i inspekcją.

Powiązane wiadomości
Zostaw mi wiadomość
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
OdrzucićPrzyjąć